


Inżynier ds. zakupów przesyła nam rysunek korpusu zaworu wody morskiej. W tabelce tytułowej widnieje informacja „Stal nierdzewna 316”. Przed zacytowaniem zadajemy jedno pytanie: czy miałeś na myśli kuty AISI 316, czy odlewany odpowiednik CF8M? Odpowiedź zmienia skład chemiczny stopu, cykl obróbki cieplnej, obrabialność i często cenę o 10 procent lub więcej. Większość błędów zakupowych odlewów ze stali nierdzewnej 316 zaczyna się właśnie tutaj, ponieważ nazwa gatunku na rysunku nie przekłada się automatycznie na właściwy materiał odlewu. W tym przewodniku wyjaśniono, co tak naprawdę oznacza ta klasa, czym konstrukcje odlewane różnią się od kutych prętów i płyt, jaki proces odlewania pasuje do Twoich części i gdzie faktycznie kumulują się koszty.
Co oznacza „316”, gdy część jest odlewana
W formie odlewanej 316 nie jest określony jako AISI 316. Jest określony jako CF8M w ASTM A351, A743 lub A744, w zależności od klasy usług. CF8M to odlewana wersja typu 316, a CF3M to odlewana wersja typu 316L. Okna wykonane z chromu, niklu i molibdenu są podobne, ale nie identyczne, a do kontroli topienia i kontroli odlewnia wykorzystuje gatunek odlewany, a nie gatunek do obróbki plastycznej.
Molibden jest pierwiastkiem oddzielającym 316 od 304. Przy zawartości 2,0 do 3,0 procent znacznie zwiększa odporność na wżery chlorkowe i korozję szczelinową. Ten jeden dodatek sprawia, że odlewy 316 są domyślnym wyborem do zastosowań w wodzie morskiej, przetwórstwie chemicznym i sprzęcie mającym kontakt z żywnością, w którym stosowane są środki odkażające na bazie chloru.
| Ocena | Maks. węgiel | Chrom | Nikiel | Molibden |
|---|---|---|---|---|
| Kute 316 | 0.08 | 16,0-18,0 | 10,0-14,0 | 2,0-3,0 |
| Kute 316L | 0.03 | 16,0-18,0 | 10,0-14,0 | 2,0-3,0 |
| Odlew CF8M | 0.08 | 18,0-21,0 | 9,0-12,0 | 2,0-3,0 |
| Obsada CF3M | 0.03 | 18,0-21,0 | 9,0-12,0 | 2,0-3,0 |
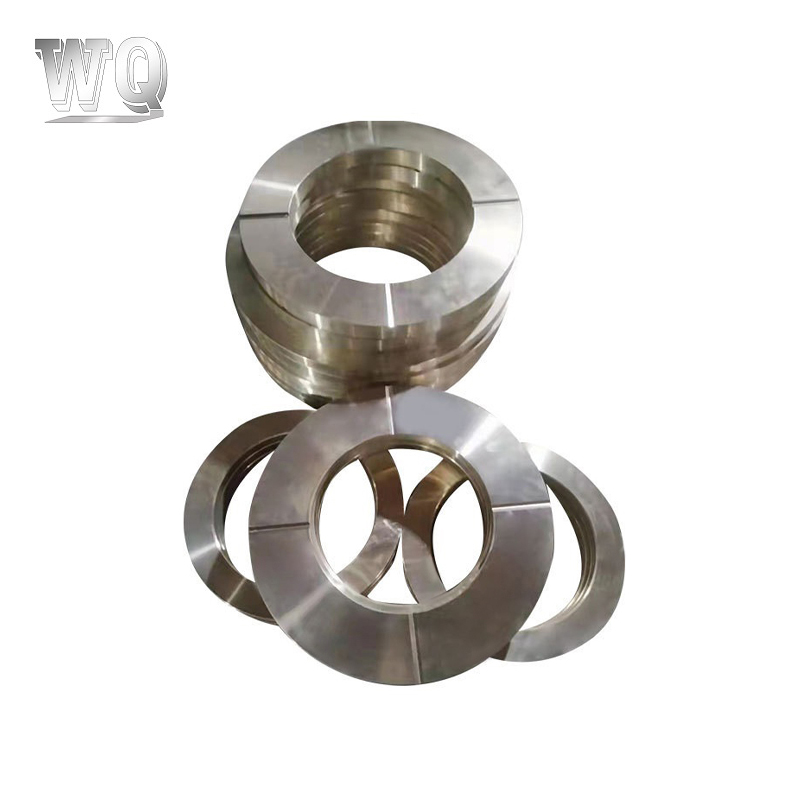 Odlewy ze stali nierdzewnej 316/316L o zwiększonej odporności na chlorki Odlewy te zapewniają zwiększoną odporność na korozję wżerową i szczelinową dzięki zawartości molibdenu w przypadku wody morskiej, urządzeń do przetwarzania chemicznego i urządzeń mających kontakt z żywnością. Wybór pomiędzy CF3M i CF8M zależy od warunków spawania lub uczulania, dlatego należy sprawdzić ten gatunek dla swojego środowiska pracy. Zobacz produkt →
Praktyczna zasada jest prosta: jeśli element wymaga spawania po odlaniu lub działa w uczulającym zakresie temperatur, wybierz CF3M zamiast CF8M. Niższa zawartość węgla zapobiega wytrącaniu się węglika chromu na granicach ziaren, zachowując odporność na korozję.
Mikrostruktura odlewu a pręt kuty: różnice magnetyczne i korozyjne
Częstą skargą klientów jest to, że „odlewy 316 są magnetyczne”. To zaskakuje ludzi, którzy przetestowali kawałek płytki 316 i stwierdzili, że jest on niemagnetyczny. Odlewana wersja 316, CF8M, celowo zawiera od 5 do 20 procent ferrytu w osnowie austenitycznej. Ferryt jest ferromagnetykiem, dlatego odlew często przyciąga magnes. Nie jest to wada i nie oznacza, że odlewnia wymieniła tańszy stop.
Zawartość ferrytu jest właściwie kontrolowana nie bez powodu. Zmniejsza rozdzieranie na gorąco podczas krzepnięcia i poprawia spawalność w porównaniu ze strukturą w pełni austenityczną. Kompromis polega na tym, że ferryt nieznacznie obniża odporność na korozję na poziomie mikrostruktury, dlatego też określenie właściwej obróbki cieplnej i, w razie potrzeby, liczby ferrytu ma znaczenie, gdy część pracuje w chlorkach.
Jeśli Twoje zastosowanie wyraźnie wymaga odlewu niemagnetycznego, zapisz to wymaganie na rysunku i poproś odlewnię o kontrolę zawartości ferrytu, na przykład maksymalnie do 5 procent, za pomocą pomiaru magnetycznego zgodnie z ASTM A799. Jeśli nie ma takiej notatki, odlewnia będzie wlewać tylko chemię, a poziom ferrytu będzie siedział tam, gdzie umieści go zestalenie.
Odlewanie inwestycyjne a odlewanie piaskowe dla 316 części
Najtańsza metoda nie zawsze jest metodą najtańszą, gdy w obliczeniach uwzględnia się obróbkę, złom i wykończenie powierzchni. W przypadku odlewów ze stali nierdzewnej 316 odlew precyzyjny zwykle wygrywa, gdy część ma złożoną geometrię wewnętrzną, cienkie ścianki lub wąskie tolerancje. Odlewanie piaskowe sprawdza się w przypadku bardzo dużych części lub bardzo małych ilości. W naszym sklepie wykonujemy oba rodzaje odlewów, a limit wyboru wynosi około 500 gramów do 50 kilogramów w przypadku odlewu metodą traconego wosku, przy czym większe części są poddawane piaskowaniu, gdy koszt wzoru może być uzasadniony.
| Parametr | Casting inwestycyjny | Odlewanie piasku |
|---|---|---|
| Tolerancja liniowa | /- 0,5% wartości nominalnej, często osiągalnej 0,15 mm | /- 1,0-2,0 mm w przypadku średnich rozmiarów przekrojów |
| Chropowatość powierzchni | Ra 1,6-3,2 μm | Ra 6,3-12,5 µm |
| Minimalna praktyczna ściana | 1,5-2,5 mm | 4-5 mm |
| Ekonomiczna wielkość partii | 200-100 000 sztuk | 1-1000 sztuk |
Odlewy inwestycyjne ze stali nierdzewnej dla złożonych geometrii Casting inwestycyjny suits parts with intricate internal passages, thin walls, or tight tolerances. For 316 stainless steel components roughly 500 grams to 50 kilograms, it often lowers total cost by reducing machining and scrap compared to sand casting. Zobacz produkt → W przypadku wirnika pompy 316 lub klatki zaworowej z rdzeniami i cienkimi przekrojami odlewanie metodą traconego materiału zmniejsza potrzebę obróbki profili wewnętrznych. W przypadku 200-kilogramowej obudowy kołnierzowej odlew w piasku zapewnia realistyczną cenę jednostkową. Prawidłowa odpowiedź nie jest preferencją marki; jest to obliczenie geometrii i ilości. Jeśli nie masz pewności, odlewnia, która oferuje jedno i drugie, z większym prawdopodobieństwem wystawi bezstronną rekomendację, dlatego też sugestie dotyczące procesów kierujemy się bezpośrednio na etapie wyceny.
Co wpływa na koszt odlewów ze stali nierdzewnej 316
Odlewy 316 kosztują więcej niż odlewy 304 z trzech konkretnych powodów: zawartości niklu i molibdenu, niższej obrabialności i bardziej rygorystycznych wymagań jakościowych. Ceny molibdenu są zmienne, a dopłata do stopu może w ciągu kwartału podnieść koszt surowca części 316 o 10–20 procent. Drugim głównym centrum kosztów jest obróbka skrawaniem. Stal 316 szybko utwardza się, dlatego posuwy, prędkości i zużycie narzędzi zachowują się inaczej niż w przypadku stali niskostopowej. Mały wywiercony otwór, który zajmuje jedną minutę w stali węglowej, może zająć trzy minuty w stali 316, a narzędzie zużywa się szybciej.
Główne czynniki kosztowe, w przybliżonej kolejności wpływu, to:
- Surowiec stopowy, zwłaszcza dopłata molibdenu.
- Czas obróbki i trwałość narzędzia, które rosną wraz ze złożonością części.
- Wyżarzanie i hartowanie rozpuszczające, obowiązkowe w celu przywrócenia odporności na korozję po zestaleniu.
- Kontrola jakości, w tym analiza chemiczna, próba rozciągania i próba ciśnieniowa, jeśli ma to zastosowanie.
- Wymagania dotyczące wykończenia powierzchni, takie jak elektropolerowanie, trawienie lub piaskowanie kulką szklaną.
Często mówimy kupującym, aby porównali oferty dotyczące całkowitego kosztu części z dostawą, a nie ceny za kilogram. Odlewnia, która twierdzi, że tanie odlewy 316 może pomijać wyżarzanie przesycające, w wyniku którego powstaje mikrostruktura, która nie przechodzi testów w komorze solnej lub koroduje w trakcie eksploatacji. Poproś o certyfikat obróbki cieplnej i analizę chemiczną. Jeśli brakuje obu, obniżka ceny nie jest okazją; jest to ryzyko przeniesione na produkt końcowy.
Gdzie odlewy ze stali nierdzewnej 316 zarabiają na życie
Historia eksploatacji 316 odlewów w środowiskach zawierających chlorki jest długa i dobrze udokumentowana. Sprzęt morski, korpusy pomp chemicznych, gniazdo zaworów, wymienniki ciepła, komponenty do przetwarzania żywności i sprzęt farmaceutyczny opierają się na stopie zawierającym molibden. Powodem jest wytrzymałość: stop utrzymuje warstwę tlenku w warunkach powodujących wżery w stopie 304, a forma odlewu umożliwia uzyskanie geometrii, których kuty lub obrabiany pręt nie jest w stanie ekonomicznie wyprodukować.
Na przykład złącza krzywkowe do linii przesyłu środków chemicznych są często odlewane metodą traconego stopu 316, ponieważ rowkowany profil końcowy i powierzchnie uszczelniające są drogie w obróbce z litego pręta. Ta sama logika dotyczy wałów maszyn do lodów i elementów mieszających, gdzie strona produktu jest czyszczona na miejscu za pomocą agresywnych środków dezynfekcyjnych. Więcej informacji na temat tego, dlaczego części odlewane ze stali nierdzewnej tak dobrze sprawdzają się w zastosowaniach przemysłowych, można znaleźć w naszych notatkach branżowych.
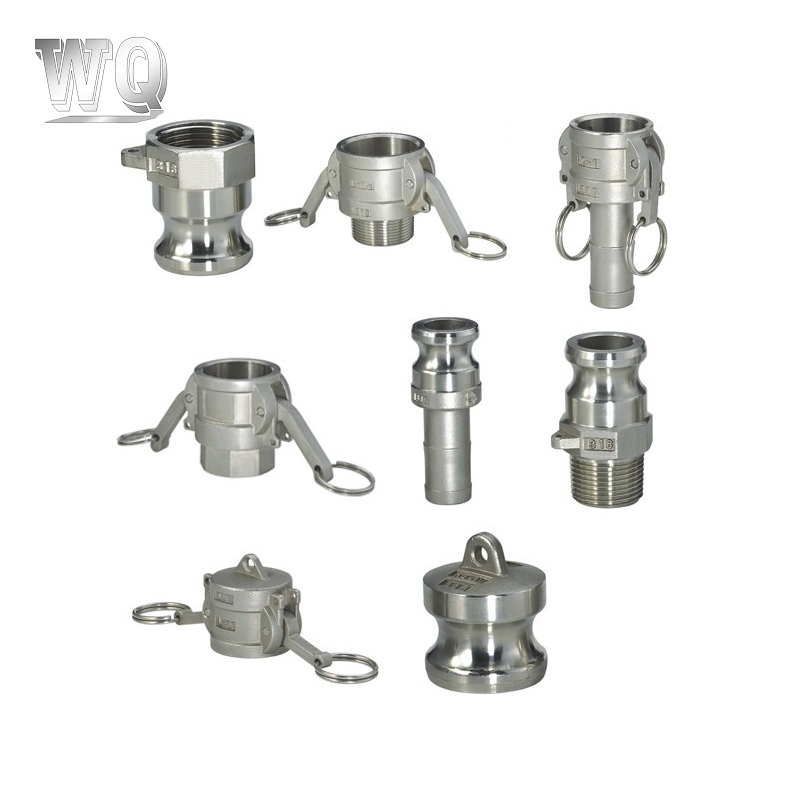 Złącza Camlock ze stali nierdzewnej do linii przesyłu środków chemicznych Te szybkozłącza są zazwyczaj odlewane metodą traconego stopu 316, ponieważ rowkowane profile i powierzchnie uszczelniające są kosztowne w obróbce z prętów. Metoda odlewania zachowuje odporność na korozję i upraszcza produkcję złożonej geometrii końcowej. Zobacz produkt →
Kupując odlewy 316 do tego typu zadań, upewnij się, że odlewnia rozumie środowisko świadczenia usług, a nie tylko rysunek. Odlew, który sprawdza się w wodzie słodkiej, może nie działać w ciepłej wodzie morskiej, jeśli zawartość ferrytu jest zbyt wysoka lub powierzchnie nie są odpowiednio wykończone. Jakość materiału to podstawa, a nie cały projekt.
Jak napisać specyfikację odlewu 316, która będzie poprawna
Zacznij od gatunku odlewanego, a nie gatunku do obróbki plastycznej. Na rysunku napisz „ASTM A351 CF8M, wyżarzany rozpuszczająco” lub „CF3M”, jeśli część jest spawana po odlaniu. Dodaj blok właściwości mechanicznych tylko wtedy, gdy wymaga tego Twoja norma wewnętrzna; A351 już daje minimalną wytrzymałość na rozciąganie 70 ksi (485 MPa), granicę plastyczności 30 ksi (205 MPa) i wydłużenie 30 procent. Jeśli odporność na korozję ma kluczowe znaczenie dla bezpieczeństwa, należy dodać badanie korozji międzykrystalicznej zgodnie z normą ASTM A262 i określić zakres ferrytu w procentach, jeśli odpowiedź magnetyczna musi być ograniczona.
Następnie należy podać zakres kontroli: wizualna, penetracyjna, radiograficzna lub ciśnienie hydrostatyczne. W przypadku odlewów precyzyjnych raport wymiarowy pierwszego artykułu chroni obie strony, zwłaszcza gdy punkty odniesienia odlewu będą lokalizować operacje obróbki. Jednostronicowa specyfikacja klasy odlewanej, przesłana wraz z zapytaniem ofertowym, eliminuje większość nieporozumień w komunikacji, które widzimy w codziennych wycenach. Możesz przeglądać naszą ofertę produktów z odlewów metodą traconą, aby porównać gatunki 316, 316L i pokrewne według kategorii materiału i zastosowania końcowego.